 400-004-1014
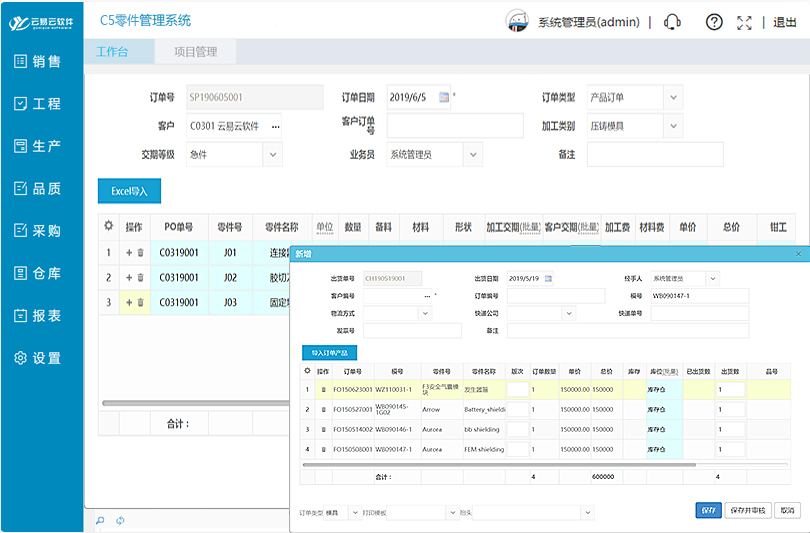
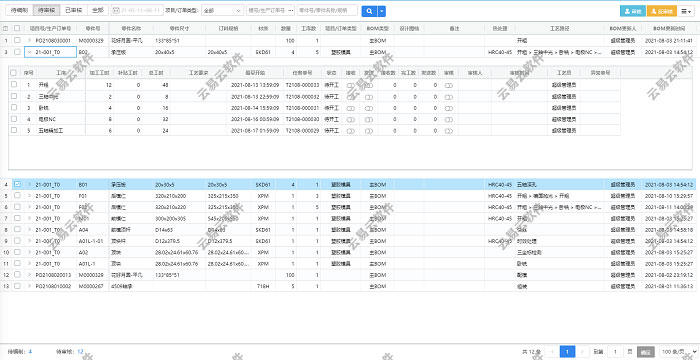
冲压生产报工系统是面向冲压车间的现场数据采集与生产管理系统,操作工或班组长通过工业平板、扫码枪、按钮盒或手机,完成工单接收、上模、首件确认、批量报工、换模停机登记、不良隔离等动作,数据实时回传并与 ERP 中的工单、工艺、物料、工价打通。它替代的是纸质派工单和班后补录,解决的是一台压机一天几万冲却说不清做了多少、废了多少、等了多少的问题。
1、节拍太快。单件生产时间以秒计,逐件采集在物理上就不成立,只能按批次、按料箱、按小时聚合。
2、换模频繁。多品种小批量趋势下,一天换七八副模很常见,换模时间、调试废品、首件确认必须单独记录,否则效率改善无从下手。
3、模具即成本。冲压的质量与效率高度依赖模具状态,冲次累计、刃磨周期、修模记录如果不进系统,模具管理就只能靠老师傅的记忆。
4、材料按重量走。卷料、板料按张数和公斤投料,边角料与余料回收必须同步记账,否则材料利用率永远算不准。

1、聚合报工,而非逐件报工。 系统应支持按托盘、按料箱、按小时段、按整班批量报工,并允许一键冲减、返工回补。采集频率要服从产线节拍,这是冲压报工的第一原则。
2、冲次与模次自动计数。 通过与压机计数器或设备数采对接,自动获取实际冲次、SPM 与运行时长,反推产量,避免人工估算。冲次数据同时是模具寿命管理的输入。
3、模具寿命与刃磨预警。 按模具编号累计冲次,达到设定阈值自动提醒刃磨或保养,记录上机次数、修模内容与调试废品,形成完整的模具履历。这项能力直接决定冲压厂的良率与停机成本。
4、换模与停机结构化记录。 换模开始、结束、调试、首件确认分节点记录,停机按待料、待模、故障、保养、无订单等代码归因,才能算出 OEE 并支撑 SMED 改善。
5、材料与重量换算。 按张数、按公斤双向记账,自动折算单件材料消耗、边角料回库与余料台账,让材料成本落到具体工单。
6、质量节点前移。 首件未确认不允许批量报工,巡检、末件检验、不良隔离形成闭环,不良按缺陷代码分类,便于后续做柏拉图分析。
7、工价规则适配冲压。 支持按冲次计价、按件计价、按班产量计价,多工位与一模多件按穴数折算,机台系数、班组分配、返工扣减都能配置。
8、现场可用性。 压机旁油污重、工人戴手套,扫码枪、工业平板、按钮盒、语音报工都应支持;断网可离线,恢复后自动续传。
国内厂商大致两类。一类是通用 ERP 的车间移动模块,如用友、金蝶、鼎捷等,优势在于工单、物料、工资与财务同体系,数据链路短,适合已深度使用其 ERP 的企业。另一类是行业化产品与 MES 厂商,如云易云软件、摩尔元数、兰光创新等。以云易云软件为例,其产品长期服务模具、冲压等离散制造场景,报工与工序、模具工装、外协环节的衔接较紧;摩尔元数、兰光创新在 MES 与设备互联方向积累较多。这类厂商的共同优势是现场理解深,对工序颗粒度、换模流程、模具寿命规则梳理得更细。
选型不必先看品牌,应先看软件是否承认 “冲压不能逐件报工” 这个前提。
问:老压机没有数采接口,还能上系统吗?答:可以。加装计数器采集模块或外挂光电 / 接近开关,成本不高,多数十年以上的压机都能改造。
问:报工粒度做到多细合适?答:先做到工单加班次,稳定后再细化到料箱或小时。颗粒度提高的前提是采集不增加一线负担,否则数据一定会失真。
冲压报工的价值不在记录本身,而在于把冲次、换模、模具、材料四条数据线拧成一股,让成本与效率第一次可以被分开算。
编辑:小明
 返回




 暂无文章